

工业控制柜制造过程中,电线标识看似只是配线作业的一部分,却直接影响线路识别、安装核对和后续设备维护。对于包含大量PLC输入输出点、继电器、端子排及控制回路的电气柜,每根导线通常都需要按照电气图纸配置对应编号。当同一项目需要制作多台控制柜时,线号制作的数量和一致性就成为配线准备工作中需要考虑的问题。
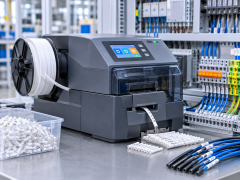
日本MAX公司于2026年2月17日发布LM-3000PRO台式线号打印机,并宣布该产品于3月2日在日本市场上市。LM-3000PRO属于LETATWIN线号标识设备系列,是该公司面向集中批量制作需求推出的台式产品,主要用于控制柜、配电柜以及工业电气设备的线号套管和相关标识制作。
与主要面向现场移动作业的便携式线号打印机相比,LM-3000PRO更侧重固定工位上的批量标识生产。设备通过电脑连接进行数据编辑和打印,适合在电气装配车间集中完成线号制作,再将已经编号的套管交付相应的配线工位。
根据MAX官方技术资料,LM-3000PRO采用300dpi热转印打印方式,套管打印速度最高为80mm/s。在使用直径3.2毫米套管、20毫米标识间距、每段7个字符的规定测试条件下,每分钟可以制作85段经过半切处理的线号套管。
这一性能指标反映了设备在指定条件下的批量打印能力。实际生产时,线号长度、字符数量、套管规格及裁切设置发生变化,都可能影响单位时间内的成品数量,因此不能将85段/分钟直接理解为所有线号制作任务的固定产能。
对于控制柜制造企业,线号打印过程不仅涉及输出速度,还涉及标识数据的准备方式。尤其在多台设备使用相近电气设计的情况下,线号编号可能包含大量重复的端子编号、回路代号和连续编号。如果依靠操作人员逐条输入,不仅需要投入额外时间,也可能增加字符遗漏、编号顺序错误或标识内容与电气图纸不一致的风险。
LM-3000PRO配套LETATWIN PC EDITOR PRO软件,可在电脑中进行标识数据编辑和打印设置。软件提供图示操作指引及打印预览功能,并支持与部分LETATWIN便携式产品共享数据。对于既有固定装配工位又需要现场修改线号的企业,这种工作方式能够减少重复建立标识数据的操作。
在控制柜实际配线中,线号套管通常安装在导线端部附近,用来显示线路编号和端子对应关系。打印设备制作完成后,还需要根据导线外径选择适当尺寸的套管,才能保证标识安装方便并保持必要的可读性。
LM-3000PRO支持PVC套管、热收缩套管、标识带及部分端子排标识材料。根据制造商资料,其适用的普通PVC套管内径范围为1.5至10.0毫米,热收缩套管内径范围为2.0至19.0毫米,但实际打印还需符合相应耗材及附件的适配要求。
在常规圆形套管之外,MAX还为该设备提供了专用的方形Grip Sleeve标识套管。该类套管利用内部接触结构减少套管在适配导线上的转动和滑移,同时通过相对平整的打印表面改善字符识别条件。对于线号较多、需要反复核对编号的电气装配工作,这种设计提供了另一种标识材料选择。
线号打印完成后的裁切方式同样影响后续装配。LM-3000PRO支持自动半切,能够将连续打印的套管按设定位置进行部分切割,便于操作人员在需要时逐段分离。对于批量线号制作,这种处理方式有助于在搬运和分发过程中保持编号顺序,减少散装套管混放的问题。
由于LM-3000PRO主要面向固定工位使用,设备的电脑连接方式也具有实际意义。制造商提供USB、有线LAN和Wi-Fi连接选项,并配置4.3英寸彩色触控显示屏。电气制造企业可以根据工位布置和数据管理方式选择连接方案,但具体网络配置仍需符合工厂的信息安全和设备管理要求。
在设备维护方面,热转印线号打印机的打印质量与色带、打印头、压纸辊及材料输送状态有关。如果出现字符模糊、印字位置偏移或套管输送异常,应检查耗材安装、打印设置和相应机械部件。
MAX为LM-3000PRO设计了可由用户按照说明更换的打印头、压纸辊及部分裁切组件。对于承担集中线号制作任务的设备,合理安排耗材检查和易损部件维护,有助于减少打印异常对配线准备工作的影响。
不过,打印机能够输出清晰编号,并不代表最终安装的线号一定正确。标识内容仍需要以经过确认的电气图纸和接线清单为依据。不同项目使用的编号规则、导线规格及端子配置可能存在差异,批量打印前应对数据和耗材进行检查,必要时先完成样品验证。
从电气成套设备制造的角度来看,LM-3000PRO的产品定位并不是替代电气设计或接线核对,而是将原本分散在线束准备和配线环节中的线号制作工作集中处理。
对于需要批量生产控制柜、配电柜或工业设备线束的企业,线号打印机与电气设计数据、配线清单及装配工序之间形成良好的配合,能够使标识制作更加有序,并为后续安装检查与设备维护提供清晰的线路识别依据。