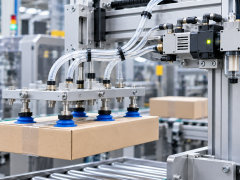


在单张纸印刷机的自动进纸过程中,纸张能否准确地逐张进入后续工位,是影响设备稳定运行的重要条件。即使进纸机构的吸附、分离和输送动作正常,也可能因纸张之间存在静电吸附、表面黏附或分离不充分等情况,出现两张甚至多张纸同时进入设备的问题。对于连续运行的印刷机械而言,这类异常不仅可能造成纸张输送位置偏差,还会增加后续滚筒、导纸机构及加工部件发生故障的风险。
为了在纸张进入关键加工位置前识别异常,超声波双张检测传感器成为自动进纸系统中一种专用的检测元件。它的主要任务并不是测量纸张的运动速度,也不是判断印刷图案的位置,而是识别检测区域内是否存在纸张,以及经过的纸张是否发生重叠。
在工业超声波传感器产品中,德国microsonic公司的dbk+4系列提供了专门用于双张检测的产品方案。该系列采用相互配合的超声波发射端和接收端,对通过检测区域的片状材料进行监测,可区分无纸、单张和多张重叠等状态。制造商公开的应用资料将单张纸印刷机、复印设备、纸张整理机械及折叠设备列为相关应用领域。
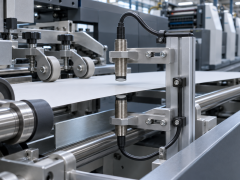
与普通的物体有无检测不同,双张检测需要进一步判断材料的叠加情况。其工作依据是超声波穿过材料后产生的信号变化。发射端向纸张发送高频声波,接收端分析通过材料后的声学信号。当两张或更多纸张叠放在一起时,接收到的信号通常会明显减弱,传感器据此识别双张状态。由于检测依据不是纸张表面的颜色或印刷内容,因此适合用于多种纸张材料的输送检测。
从设备布置来看,双张检测位置通常安排在纸张完成分离、进入后续印刷工位之前的输送路径上。发射端与接收端分别位于纸张通道两侧,纸张从二者之间通过。这样的安装方式能够在不接触纸张表面的条件下完成检测,避免检测元件直接压靠纸张而对输送产生额外机械干扰。具体安装位置仍需结合输纸机构的结构、运动空间和制造商要求确定。
以microsonic dbk+4/3CFF/M18 E+S型号为例,制造商公布的技术资料显示,该产品采用M18圆柱形结构,针对纸张的标称检测范围为20~1200 g/m²,发射端与接收端的允许安装距离为20~60 mm,推荐距离为40 mm±3 mm。这些参数说明,双张检测传感器需要结合被测纸张的定量、安装空间及材料特性进行配置,不能仅依据外壳尺寸判断能否适用。
在自动化控制方面,dbk+4/3CFF/M18 E+S提供双张检测输出和缺张检测输出,并支持IO-link通信。设备控制系统可以根据检测状态安排后续动作,例如在识别到异常重叠纸张时禁止继续送纸,或在缺张时通知进纸机构检查当前输送状态。具体是否停止主机、暂停进纸或执行异常纸张处理,需要由设备制造商根据整机控制逻辑确定,传感器本身并不代替PLC完成全部设备控制。
对于需要连续处理不同纸张的印刷设备,材料适应能力同样重要。纸张的厚度、定量、表面处理以及叠放状态发生变化后,超声波信号也可能随之改变。dbk+4系列具有不同的检测工作范围,并提供针对特殊材料的示教功能。设备在切换材料时,应依据对应型号的技术要求确认检测状态,尤其需要关注特殊薄纸、覆膜材料以及其他声学特性不同的片状材料。
实际运行中的检测效果还与机械安装质量有关。如果发射端与接收端偏离预定位置,或者安装支架因长期振动发生松动,检测信号可能受到影响。此外,输送过程中纸张的位置变化、局部折痕及材料本身的不均匀性,也应在设备调试阶段纳入验证。对于高速进纸设备,传感器检测周期、纸张经过检测区域的时间,以及PLC接收信号后的处理时序,都需要相互匹配。
值得注意的是,双张检测传感器并不能解决所有进纸故障。它可以向控制系统提供材料重叠或缺失的检测信息,但纸张分离失败的根本原因仍可能来自吸嘴状态、真空系统、分纸机构、纸堆位置或输送部件的调整偏差。因此,设备维护不能只检查传感器是否报警,还需要结合进纸机械动作判断异常形成的原因。
从工业自动化产品应用来看,超声波双张检测传感器的价值在于为连续进纸过程增加一道材料状态确认环节。它将原本可能在后续加工位置才暴露的纸张重叠问题提前转化为可识别的电气信号,使设备控制系统能够在适当时机采取处理措施。
随着印刷、纸张加工及片材输送设备对连续运行和过程监测要求的提高,双张检测仍是自动送料系统中具有明确应用价值的功能。对于设备制造商而言,合理配置专用传感器,并使其与送料机构、PLC和异常处理程序形成完整配合,比单纯增加检测元件更有利于提高整机运行的可控性。