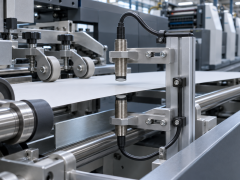


在电池极片的连续涂布生产过程中,金属箔材经过涂布、干燥及后续加工工序,材料表面可能出现颗粒、涂层缺失、条纹或局部污染等缺陷。由于极片以连续带状形式运行,传统人工观察难以对整个材料表面进行持续检查。线阵工业相机能够随着材料运动逐行采集图像,为生产线提供连续表面检测所需的视觉数据。
德国Basler公司的racer 2系列是面向工业图像采集应用的线阵相机产品。其中,racer 2 L系列提供高分辨率、CoaXPress接口等配置,可与工业镜头、照明系统及图像采集卡组成机器视觉检测系统。
该系列中的r2L8192-80cc采用Gpixel GL7008彩色CMOS传感器,水平方向具有8192个像素,标称行频为80kHz,使用CoaXPress CXP-12图像数据接口,适合需要连续获取材料表面图像的工业检测设备。
与常见的面阵工业相机不同,线阵相机主要沿一条狭长的视场采集图像。当被检测材料沿生产线持续移动时,相机不断获取新的图像行,并由图像采集和处理系统将这些数据组织成连续的材料表面图像。
这种工作方式适用于长度不固定的连续卷材检测。对于电池极片、金属带材及薄膜等材料,视觉系统可以根据材料宽度、运行速度及检测精度要求,设置适当的镜头、光源和图像采集参数。
在电池极片涂布设备中,线阵相机通常需要与线性照明系统配合使用。光源照射正在运行的材料表面,相机采集反射光形成图像,随后由工业计算机或专用视觉处理系统对图像进行分析。
根据检测任务的不同,图像处理程序可以识别材料表面的亮度变化、局部斑点、异常条纹及其他具有可见图像特征的缺陷。但具体能够识别多小的缺陷,取决于光学分辨率、照明条件、材料表面特性以及检测算法,不能仅根据相机的像素数量判断最终检测能力。
对于连续运动的极片材料,图像采集的同步性尤其重要。如果材料运行速度发生变化,而相机始终按照固定时间间隔采集图像,就可能造成运动方向上的图像比例发生变化,影响缺陷尺寸判断。
因此,线阵检测系统通常可以结合输送辊编码器或其他运动位置信号,将材料实际移动距离与图像行采集建立对应关系。这样有利于减少速度波动对图像比例的影响。实际同步方式仍需根据相机的触发功能、机械传动结构及整套系统的控制要求确定。
r2L8192-80cc提供硬件触发、软件触发和自由运行等同步方式,并具有数字输入输出接口。其CoaXPress接口用于高速图像数据传输,通常需要配合兼容的采集卡和相应连接设备使用,而不能直接将其作为普通PLC的数字量输入设备。
在设备集成方面,该型号采用M72×0.75镜头安装接口,外形尺寸为36×80×90毫米,制造商公布的工作温度范围为0℃至50℃。设备制造商需要根据相机安装空间、镜头规格及机内环境确定安装方式,并采取必要的散热措施。
由于8K线阵相机能够持续产生较大规模的图像数据,视觉系统还需要关注图像采集卡、工业计算机和存储处理能力。尤其在连续生产中,如果图像传输或处理速度无法匹配采集速度,可能出现数据积压或图像丢失,影响检测的连续性。
Basler官方在电池极片涂布检测应用资料中介绍了利用线阵相机配合图像预处理技术进行连续材料质量检查的方案。其核心思路是对采集到的图像进行处理,并提取需要重点分析的异常区域,从而减少后续处理环节需要分析的数据量。
不过,图像预处理并不意味着可以忽略检测精度。对于材料表面尺寸较小、对比度较低的异常区域,需要在成像质量得到保证的前提下设置相应的处理条件。
在日常维护方面,线阵工业相机检测系统需要定期检查镜头表面、照明光源和安装支架。涂布生产环境中可能存在粉尘、挥发物或其他污染物,如果镜头或光源表面受到污染,图像亮度和清晰度可能发生变化,进而影响检测结果的一致性。
另外,材料运行过程中产生的振动也可能影响相机与被测表面的相对位置。对于要求测量尺寸或定位缺陷坐标的系统,机械安装稳定性与光学系统的合理配置同样重要。
需要明确的是,线阵工业相机负责获取图像,本身并不等于一套完整的自动缺陷检测设备。要实现缺陷分类、位置记录、报警或与生产控制系统联动,还需要相应的软件算法、计算平台及自动化控制程序。
从产品应用来看,Basler racer 2 L线阵工业相机适合纳入连续材料表面检测系统的设计方案。对于电池极片涂布生产线,合理选择相机分辨率、采集行频、镜头、照明及图像处理设备,有助于建立与生产工艺相匹配的视觉检测系统,为连续生产过程中的质量监控提供图像依据。