

在自动包装生产线上,纸箱搬运、包装袋吸取、纸板分离及工件转移等工序经常采用真空吸附方式完成。对于需要连续运行的设备而言,真空系统不仅要保证吸附动作可靠,还需要控制压缩空气消耗。节能真空发生器通过优化真空产生方式和供气控制,使自动包装设备能够根据实际吸附状态调整压缩空气的使用。
真空发生器利用压缩空气通过喷嘴时形成的高速气流产生负压,配合真空吸盘完成工件吸附。传统连续供气方式在维持真空期间仍可能持续消耗压缩空气,而具备节能控制功能的真空发生器可以在达到设定真空压力后停止或减少供气,并根据真空压力变化重新启动真空产生过程。
日本SMC公司的ZK2□A系列真空单元提供了节能型真空发生器配置。根据制造商公开的产品资料,该系列集成真空产生、供气控制、破坏真空及压力检测等相关功能,并提供不同喷嘴规格和控制方式,可用于自动化设备的真空吸附系统。
该系列的一个重要特点是能够配合具有节能功能的真空压力开关控制供气。当吸附系统达到设定真空压力后,控制系统可以切断用于产生真空的压缩空气供应;如果真空压力因泄漏等原因发生变化,则根据控制条件重新供气,以维持必要的吸附状态。
SMC官方资料指出,ZK2□A系列在制造商规定的测量条件下,空气消耗量可降低93%。需要说明的是,这一数据属于特定测试条件下的结果,并不代表所有包装设备安装后都能获得相同的节气效果。实际空气消耗与吸盘密封性、工件表面状态、供气压力、真空保持时间以及设备动作周期等因素有关。
对于自动包装设备,真空发生器的吸入流量与真空压力同样重要。以ZK2□A系列中的ZK2□07规格为例,制造商公布的喷嘴直径为0.7毫米,最大吸入流量为29 L/min(ANR),空气消耗量为24 L/min(ANR)。这些数值可以作为产品选型的参考,但实际使用时还需要结合真空压力与吸入流量的特性曲线进行判断。
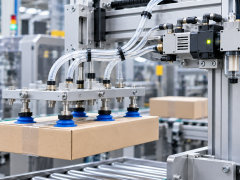
在纸箱搬运机构中,真空发生器通常通过气管连接吸盘,吸盘安装在升降机构或机械手末端。当包装物进入取料位置,控制系统启动真空吸附,待真空压力达到设定条件后,再执行提升和转移动作。工件到达目标位置后,系统解除真空,必要时通过破坏真空功能缩短释放时间。
这一过程涉及气动控制、运动机构与PLC之间的配合。真空压力检测信号可以作为判断吸附是否建立的条件之一,但对于表面不平整、存在透气性的包装材料,不能仅凭达到某一压力值就认定工件一定被可靠夹持。设备设计人员仍需结合吸盘数量、吸附面积、工件重量、加速度及材料特性验证实际保持能力。
在需要频繁启停的包装设备上,真空发生器的响应速度和控制时序也会影响整机运行。真空建立过慢,可能导致取料机构等待时间增加;释放过程不充分,则可能使包装物无法准确脱离吸盘。对于高节拍设备,应综合考虑真空回路容积、管路长度、吸盘结构以及破坏真空的响应时间,而不是单纯选择吸入流量较大的型号。
ZK2□A系列还提供带IO-link通信功能的真空压力开关配置。对于支持该功能的具体型号,可通过IO-link进行设备信息读取和参数设置,并与相应的控制系统连接。这使真空系统不再局限于简单的开关量状态输出,而是能够根据配置提供更多设备运行信息。
从维护角度来看,节能真空发生器的使用效果与整个真空回路的密封状态密切相关。吸盘老化、气管松动、接头泄漏或过滤元件堵塞,都可能造成真空建立时间延长、压力波动及供气频繁启动。当节能功能长期无法进入保持状态时,应检查工件与吸盘的接触情况及真空回路,而不能直接认定真空发生器出现故障。
此外,真空吸附系统需要考虑供气中断和断电时的工件保持问题。SMC为ZK2□A系列提供常开型供气阀选项,在保持压缩空气供给压力的条件下,可以在电源关闭时继续产生真空。不过,这一功能并不等同于独立的防坠落安全装置。涉及工件掉落风险的设备仍应根据风险评估配置相应的机械保护或其他安全措施。
对于自动包装生产线而言,节能真空发生器的应用意义不只是降低压缩空气使用量,更在于使真空吸附过程具备可调节、可监测的运行条件。通过合理匹配真空发生器、吸盘、压力检测元件与PLC控制程序,可以在满足实际搬运需求的基础上,减少不必要的连续供气。
随着自动化包装设备对运行效率和气动系统管理的要求提高,节能真空发生器已经成为真空吸附方案中值得重点考虑的产品类型。实际选型仍应以制造商公布的技术参数和现场测试结果为依据,确保节能控制不会影响工件的正常吸取、搬运与释放。