

工业产品标识正在从单纯记录型号和批次,进一步延伸至产品识别、制造过程记录及后续信息追溯。2026年11月,全球自动识别与数据采集行业组织AIM Global持续推进二维条码质量评价及相关技术指导工作。根据该组织公布的工作进展,其技术符号委员会正在研究二维条码质量、扫描设备评价和不同条码应用之间的技术差异,并准备相关指导资料。11月9日至10日,AIM Global安排了以二维条码迁移及实际应用为主题的线上行业交流活动,议程涉及二维码打印质量、检测方法、数据结构以及条码与RFID技术之间的配合。与传统只需要记录少量固定信息的标识方式相比,二维条码可以在有限空间内承载更丰富的编码数据,但实际应用效果不仅取决于编码内容,还受到打印质量、标识位置和读取设备性能等因素影响。此次行业活动和相关技术委员会工作主要围绕技术应用与评价方法展开,公开资料没有公布工业二维码打印设备的新增销量或市场增长率,因此不能将其直接理解为工业打标设备市场已经出现大幅增长。
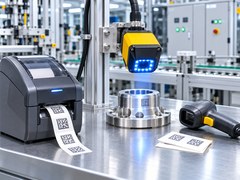
二维码打印质量是此次行业技术交流的重要内容。根据AIM Global公布的会议议程,相关专题重点讨论印刷对比度、条码周围的留白区域、标识位置、材料表面特性以及扫描设备配置等问题。对于工业制造企业,二维码能够被打印出来,并不意味着在所有生产和使用条件下都可以稳定读取。例如,标签表面反光、印刷对比度不足、条码局部损坏或扫描距离变化,都可能影响识读结果。在采用热转印标签打印机的工业标识系统中,打印头状态、标签材料及色带匹配关系会影响打印效果;如果需要将标识长期保留在设备表面,还需要考虑标签的耐温、耐磨和环境适应能力。对于自动化生产线,扫码设备通常需要在规定的产品位置和节拍内完成读取,因此还需要根据输送速度、安装距离、光照条件及被测物体状态配置相应的检测系统。二维码能够被某一台扫码设备成功读取,不等于其打印质量已经达到相应标准的全部要求。客观的条码质量验证需要采用适当的评价方法,并考虑实际应用所要求的符号类型和检测条件。
工业零件直接标识与普通产品包装标签存在不同的技术要求。在机械加工和电子制造过程中,部分金属零件需要在产品表面形成能够长期保留的识别标记,常见技术包括激光打标、点阵打标及其他适用工艺。与粘贴标签相比,直接零件标识不需要额外的标签基材,但实际标识质量受到材料表面、加工方式、标记尺寸和设备参数等因素影响。对于经过车削、铣削或其他加工工序的金属零件,表面粗糙度、反光特性及后续处理工艺,都可能改变标识的实际识读条件。2026年正式发布的ISO 22742国际标准,针对产品包装上的一维条码及二维符号提出标签设计和数据表示要求,而直接零件标识则属于ISO 28219等相关标准涉及的技术范围。两类应用的对象不同,不能仅凭采用相同的二维编码形式,就认定包装标签和金属零件表面标记具有相同的质量评价条件。工业设备制造企业在选择激光打标机、点阵打标设备或标签打印机时,应根据产品材料、标识内容、使用环境和客户技术要求确定工艺,避免将某一种标识技术视为所有产品的通用方案。
在生产现场,工业标识系统还需要与数据管理和自动化控制环节进行配合。对于需要记录产品型号、制造批次或序列号的设备,标签打印机或打标设备可以根据系统设计接收相应标识数据,并在规定工序完成打印或加工。后续扫码装置通过读取标识,将获取的信息传送至相应的控制或管理系统,用于产品识别和记录关联。例如,自动化装配设备可以在零件进入某一工序前进行身份确认,产品完成检测后再将检测记录与对应标识关联。不过,这种应用能否真正实现可追溯管理,取决于产品标识、数据记录及生产流程之间的关系是否准确。即使二维码内容正确,如果制造系统将检测结果关联至错误的产品编号,仍可能造成信息管理问题。对于使用RFID技术的系统,则需要考虑标签读写方式、读取距离、金属环境及数据一致性等因素。二维码和RFID并不是完全相同的技术,前者主要通过光学方式读取符号,后者利用无线射频方式交换相应信息。两者可以根据实际应用互相补充,但不意味着所有工业设备都需要同时安装两套识别系统。
从工业标识行业的发展方向来看,AIM Global近期推进的相关工作反映出,二维条码应用正在更加重视实际打印质量、读取验证及数据内容之间的一致性。对于工业标签打印机、激光打标机及标识耗材制造商,产品性能评价不仅涉及打印速度和标识清晰程度,还需要考虑不同材料、环境和读取设备之间的配合。对于自动化系统集成企业,标识设备能否稳定地与生产线运行节拍及数据管理系统衔接,同样影响实际应用效果。需要特别区分的是,GS1提出的2027年底零售收银系统支持相关二维条码的行业目标,主要针对零售销售点的识读能力,并非要求所有工业控制设备或机械零件在2027年前强制采用二维码。目前AIM Global技术委员会讨论的部分评价指导资料仍处于开发阶段,也不能将相关项目提前视为已经正式生效的新标准。后续工业标识与打印领域值得关注的方向,是二维码质量验证方法的进一步完善、不同识读设备之间的兼容能力,以及产品标识技术在制造过程管理和设备维护中的实际应用表现。