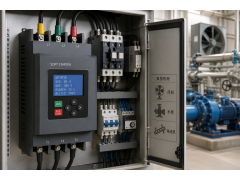
在可可豆加工生产线上,研磨设备的机械负荷与电气控制系统密切相关。经过前期处理的可可原料进入研磨工序后,由电机驱动相应研磨机构运行。为了调节设备转速和配合不同的生产条件,研磨系统通常需要采用变频器控制电机,并通过PLC管理设备运行状态。
这些电气设备虽然安装在生产设备的控制柜内,却会随着生产运行持续产生热量。尤其在环境温度较高、控制柜中配置多台变频驱动器的情况下,电气柜散热不只是辅助设施问题,还关系到控制系统能否在规定温度范围内工作。
荷兰嘉吉公司在Zaandam和Wormer设有可可加工工厂,生产可可粉、可可脂等食品工业原料。根据德国Rittal(威图)公开的实际应用资料,嘉吉Zaandam工厂的可可豆研磨设备采用大型电机驱动,相关电机组通过变频器运行,并由PLC进行控制。由于变频器和其他控制元件在工作过程中持续释放热量,企业需要为相应电气柜配置独立冷却装置。
该工厂面临的一个重要条件是较高的环境温度。制造商资料确认,相关区域的环境温度最高可达45℃。在这样的条件下,简单依靠普通机柜通风风扇排出内部热空气,未必能够满足电气元件的冷却要求。如果外部空气已经接近甚至高于控制柜允许温度,单纯增加柜内外空气交换量,并不能实现有效降温。
嘉吉为此采用Rittal Blue e+机柜空调。官方案例显示,Zaandam工厂运行着约50台该系列冷却设备,用于研磨及相关生产控制柜的温度管理。
与普通通风结构不同,机柜空调通过制冷系统将柜内热量传递到外部环境。在符合安装要求的条件下,柜内空气与外部环境空气可以分别在相应回路中循环,减少外部粉尘直接进入控制柜的机会。这对于食品加工生产线具有实际意义,因为可可原料加工过程中可能产生粉尘,电气控制柜既需要散热,也需要保持适当的内部防护条件。
Blue e+系列采用混合制冷技术,将热管散热回路与压缩机制冷回路结合使用。
当外部环境温度低于柜内设定条件,并且温差满足相应要求时,设备可以利用热管回路将热量传递到外部环境,减少压缩机制冷的需求。随着环境温度升高或柜内发热量增加,系统可以启用压缩机制冷回路,并通过变速控制部件调节冷却能力。
这种运行方式并不意味着热管和压缩机在所有情况下都同时工作。两种冷却方式如何配合,取决于机柜内部温度、外部环境和设备实际热负荷。对于嘉吉工厂这类可能出现45℃环境温度的生产场所,高温工况下的主动制冷能力尤其需要在设备选型时核实。
机柜空调的容量也不能简单按照控制柜外形尺寸确定。
在研磨设备控制柜中,变频器是重要的热源之一。电机输出功率并不等于变频器在柜内产生的热量,实际散热负荷应根据变频器自身损耗、PLC及其他元件发热量、柜体结构和环境条件进行计算。如果一套控制柜装有多台变频器,还需要考虑相关设备在不同生产阶段的同时运行情况。
在完成热负荷分析后,才能选择适当冷却能力的机柜空调。过低的冷却能力可能使柜内温度长期偏高,而冷却设备容量过大,也不一定意味着能够获得更好的运行效果。合理的配置需要使制冷能力、温度设定和设备运行条件相互匹配。
Blue e+系列采用可调节运行的制冷结构,可以根据实际冷却需求改变部分组件的工作状态。但具体控制效果仍受到选定型号和安装条件的影响,不能仅凭产品采用变频技术就认定其适用于任何控制柜。
机柜空调安装时,内部冷空气的流动路径同样重要。
如果控制柜内的变频器、线槽和其他电气元件布置过于紧密,可能阻碍空气循环。即使机柜空调自身具有足够的制冷能力,也可能出现局部区域温度较高的情况。对于发热量较大的变频器,应结合制造商规定的安装间距、散热方向和通风要求安排内部布局。
同时,空调的送风口和回风口不能被柜内设备或线缆遮挡。机柜内部温度传感器的测量位置也需要合理,避免只检测到冷空气出口附近的温度,却无法反映主要电气元件周围的实际热环境。
食品加工现场对控制柜的密封和清洁也有要求。可可粉料及其他加工颗粒如果进入电气柜,可能在电路板、散热结构和连接部件表面积聚。采用适当密封的机柜空调,可以在冷却过程中减少不必要的外部空气直接交换。
不过,机柜空调的防护效果还与控制柜门、安装开孔、电缆入口及其他密封部件有关。如果柜门密封条老化,或者电缆入口没有按照要求封闭,外部粉尘和潮湿空气仍可能进入控制柜。因此,冷却系统维护不能只检查空调设备本体,还需要检查整个电气柜的密封状态。
对于采用压缩机制冷的机柜空调,冷凝水处理也是需要考虑的实际问题。当柜内空气的含湿状态和冷却条件满足结露条件时,冷却装置可能产生冷凝水。Blue e+不同型号提供相应的冷凝水管理结构,部分壁挂式产品配置电气冷凝水蒸发装置。
维护人员需要按照所选型号的说明检查冷凝水排放或蒸发系统,避免冷凝水异常积聚。尤其在工厂环境温度变化较大、柜门频繁开启的情况下,应关注机柜密封和冷凝水管理是否保持正常。
嘉吉项目还有一个值得关注的特点:企业并未将冷却设备管理完全建立在故障后的临时维修上。
根据Rittal公开资料,嘉吉与威图建立了维护合作机制,通过生命周期维护管理方式,对冷却设备进行检查、维修和必要的更换。嘉吉Zaandam工厂的技术部门还保留一定数量的可直接使用的备用冷却设备,以应对现场维修和更换需求。
对于连续运行的可可加工设备,这种备件安排具有实际意义。如果某台机柜空调出现故障,维修人员需要根据设备状态决定是现场处理还是更换设备。提前准备合适的备用机,可以减少因型号不匹配、备件缺失或维修周期过长而带来的不确定性。
不过,备用机柜空调不能只看外形是否相似,还需要确认供电方式、安装开孔、冷却能力和具体接口要求是否满足原有控制柜的使用条件。
日常维护中,冷凝器和空气流通部位的清洁也是重点。外部空气中的粉尘和其他污染物可能影响冷凝器散热,造成冷却效率下降。对于采用过滤结构的型号,还需要根据环境条件检查滤材状态,并按照制造商要求进行清洁或更换。
如果控制柜温度持续升高,应先检查空调运行状态、设定温度和现场环境,再结合变频器负载、柜内空气循环及散热部件清洁情况进行分析。不能仅因为控制柜温度异常,就直接判断压缩机损坏。
Blue e+产品系列还可以根据配置接入相应的设备状态监测系统。对于支持通信接口的产品,维护人员可以利用运行参数和故障信息辅助判断冷却设备状态。但嘉吉案例主要确认了Blue e+机柜空调的实际使用和生命周期维护管理,并未公开所有设备的具体通信配置,因此不能认定该工厂已将全部约50台机柜空调统一接入某个指定工业物联网平台。
从实际应用看,机柜空调在可可研磨生产线中并不参与物料加工,也不直接调节研磨机构的转速。变频器负责电机驱动,PLC负责生产设备控制,而机柜空调承担控制柜内部的温度管理。
嘉吉Zaandam工厂采用Blue e+冷却设备的案例说明,在较高环境温度下,工业电气柜需要根据实际热负荷选择适当的制冷方式,并通过维护和备件管理保证冷却设备的持续可用性。
对于食品加工生产线,机柜空调的工程价值不仅体现在降低柜内温度,还包括保护电气设备的运行环境、减少不必要的粉尘进入,以及为长期维护建立可执行的管理条件。具体应用仍需要依据控制柜热负荷、环境温度、密封结构及冷却设备型号进行设计和验证。