

分切机上的薄膜从大卷逐渐放出,放卷轴转速随卷径减小而变化,材料经过导向辊进入分切区域。为了使薄膜在整个加工过程中保持合适的张紧状态,放卷机构需要根据运行条件持续调整制动力矩。张力过大可能使薄膜产生拉伸变形,严重时还会出现断料;张力不足则容易使材料在辊筒之间松弛,影响边缘导向和后续收卷。张力控制器安装在设备电气控制系统中,与相应的检测装置和执行机构配合,为卷材加工过程提供独立或协同的张力调节功能。
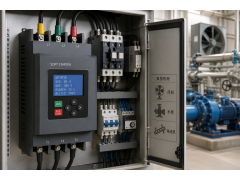
工业张力控制器具有多种产品结构,常见形式包括面板安装式、控制柜安装式及DIN导轨式控制模块。不同产品在输入信号、输出形式和控制方式方面存在明显差异。采用闭环张力控制的设备,通常通过张力检测辊及配套传感器获取材料运行过程中的张力信息,控制器将反馈值与设定值进行比较,再输出相应的调节信号。部分设备采用浮动辊机构,通过监测浮动辊位置变化调节放卷或收卷动作。还有一些产品采用开环控制方式,根据卷径及相关运行参数计算所需控制输出。具体采用哪种结构,需要结合材料特性、设备机械布局和控制精度要求确定。
卷材分切机通常具有放卷、牵引、分切和收卷等不同工作区域,各区域的张力需求可能并不一致。放卷端主要需要控制原料卷释放时的制动力矩,避免卷材在启动或减速过程中发生松弛。经过分切后的窄幅材料进入收卷机构时,又需要根据卷材尺寸、材料厚度及收卷要求调整张力。部分张力控制器可以用于放卷制动,也有产品适合控制收卷驱动或中间牵引机构。对于具有多个独立张力区域的设备,通常需要根据控制系统结构分别配置相应的检测与调节功能,不能认为安装一台张力控制器就能够独立管理整条生产线的全部张力变化。
磁粉制动器和磁粉离合器是部分卷材设备中与张力控制器配套使用的执行元件。控制器通过对应的功率放大装置或适配输出,调节磁粉制动器的励磁状态,从而改变放卷轴上的制动力矩。对于采用伺服电机或变频驱动系统的收放卷设备,张力控制器也可以根据具体产品功能向驱动系统提供调节指令。不同执行机构的控制接口、响应能力及运行限制并不相同。选用张力控制器时,需要确认输出方式是否与制动器、离合器或驱动器匹配,同时核查执行机构能否覆盖设备要求的力矩范围,避免控制器具备调节功能而机械执行机构无法满足实际负载。
卷径变化是卷材设备配置张力控制器时需要关注的运行条件。放卷过程中,材料卷径逐渐缩小;收卷过程中,成品卷径则不断增加。在材料张力目标保持不变的情况下,卷轴所需力矩也会随卷径变化。部分张力控制器提供卷径计算或补偿功能,可以根据设备提供的转速、材料厚度或其他相关信号调整控制输出。具有此类功能的产品适合需要较大卷径变化范围的收放卷机构,但卷径计算方法和所需外部信号由具体型号决定。对于材料厚度变化较大、卷材层间存在滑移或者卷径检测条件不稳定的设备,还需要结合实际机械状态确认控制效果。
张力控制器与张力传感器之间的配合,直接关系到闭环系统能够获得怎样的反馈信息。采用检测辊测量方式时,材料经过导向辊产生的作用力传递至检测元件,再由相应的信号处理电路转换为控制器可以识别的数据。传感器量程、检测辊安装结构及材料包角都会影响实际测量条件。不同张力控制器可能支持应变式传感器、模拟量反馈或其他专用输入接口,不能将所有传感器直接接入同一控制端子。对于采用浮动辊的设备,控制器主要依据浮动辊位置调节执行机构,浮动辊位置反馈与直接测量材料张力并不完全等同。设备需要显示实际张力数值时,应确认整套测量系统是否具备相应能力。
材料换型时,张力控制器的参数管理功能也具有实际使用价值。纸张、塑料薄膜、复合材料及金属箔在厚度、刚度和允许拉伸程度方面存在差异,同一条生产线加工不同材料时,可能需要调整张力设定及相关控制条件。部分数字式张力控制器支持多组运行参数、操作面板设置或外部通信管理,可以根据设备配置保存和调用相应参数。对于通过PLC或工业计算机集中管理的生产线,具备通信接口的控制器还可以按照产品支持的协议交换运行数据。参数存储数量、通信方式和远程设置能力应以具体产品资料为依据,不能将这些功能视为全部张力控制器的标准配置。
收卷质量与张力控制之间存在直接联系。薄膜或纸张收卷时,如果卷层之间的张紧状态不合适,可能出现卷面松散、端面不齐、局部压痕或其他卷绕缺陷。部分张力控制器支持锥度张力控制,即根据卷径变化按照设定规律调整收卷张力,以适应特定材料的卷绕要求。这类功能需要结合材料厚度、卷芯尺寸及卷绕结构进行合理使用,并非所有材料都适合采用相同的张力变化规律。卷材最终形成的卷绕状态还与压辊压力、机械同轴度、分切质量及收卷轴结构有关,不能把所有收卷缺陷都归结为张力控制器参数问题。
连续运行的卷材设备还需要考虑启动、停止及加减速过程中的张力变化。生产线从静止进入正常运行时,放卷机构和牵引机构需要逐步建立匹配的运动关系;减速或紧急停车过程中,卷材受到的惯性作用也可能改变原有张紧状态。部分张力控制器配置软启动、制动补偿或其他动态调节功能,可以按照产品设计参与这些运行阶段的张力管理。对于具有快速启停要求的包装和印刷设备,还需要检查张力控制器的响应能力与机械执行机构是否匹配。普通张力调节功能不能代替设备的急停安全控制,涉及人员防护和危险运动停止时,仍需采用符合风险评估要求的安全系统。
张力控制器的后续维护主要涉及信号反馈、执行机构及控制单元之间的工作状态。卷材运行过程中如果出现持续性的张力波动,维护人员需要同时关注张力检测装置、导向辊轴承、制动器工作状态及机械传动条件。张力传感器连接异常可能影响反馈数据,磁粉制动器的温升或长期磨损也可能改变其实际输出特性。对于采用电机驱动的张力系统,还应结合驱动器状态和卷轴运行情况进行检查。更换张力控制器时,需要核对输入信号、输出能力、控制方式及安装尺寸,并确认原有执行机构与新控制器的兼容性。张力控制器能够为卷材设备提供持续的张力调节能力,但稳定的加工与收卷状态仍依赖控制器、检测元件和机械机构之间的正确配合。