

意大利食品制造企业Bauli位于维罗纳省卡斯泰尔达扎诺(Castel d'Azzano)的工厂,近期完成了一项生产线末端自动化改造。2026年10月19日,意大利工业自动化媒体公布了该项目的设备配置及实施情况,确认新建的自动输送与集中码垛系统已在今年夏季投入运行,目前正在进行最后阶段的调试与测试。新系统由意大利自动化工程企业Uteco Contec设计并集成,采用Interroll的模块化输送设备,将原先分散的包装箱输送和码垛作业集中到统一的自动化处理区域。
Bauli主要生产意大利传统节庆烘焙食品,包括圣诞面包Panettone、Pandoro以及复活节蛋糕Colomba。这些产品在包装规格、出货形式和季节性生产安排方面存在差异,特别是在圣诞节与复活节前后,工厂需要处理大量集中到达的成品包装。此前使用的末端物流设施已无法充分满足企业对输送能力和处理灵活性的要求,因此Bauli决定更新既有码垛系统,并将不同生产线输出的包装箱集中进行分流、码垛及后续包装处理。
此次工程由Uteco Contec负责整体物料流分析、机械系统设计、设备集成及控制软件开发。该公司为新系统配置了基于PC和PLC的管理与控制软件,并选用Interroll Modular Conveyor Platform(MCP)模块化输送平台承担包装箱向机器人码垛工位的输送任务。Interroll提供的设备与Uteco Contec的自动化控制系统相互配合,使不同规格的包装箱能够按照预定路径进入相应作业区域。
从生产线实际物流流程来看,系统首先接收来自不同烘焙产品包装线的成品。进入末端处理区域的包装形式包括封闭式运输纸箱、陈列包装箱以及用于零售终端展示的成组包装。新系统需要识别不同类型的包装,并按照其尺寸、用途及码垛要求完成输送分流。与只处理统一规格纸箱的传统码垛线相比,该设施必须在同一条物料输送系统中兼顾多种包装形式,为后续机器人抓取和托盘堆叠提供稳定的物料供应。
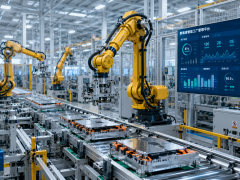
新设施设置了四个机器人码垛工位,每个工位配置一台多关节工业机器人。来自前段输送系统的包装箱经过分流后,分别进入对应的码垛区域,由机器人完成包装箱抓取和托盘堆放。整套设备需要处理欧洲标准托盘、工业托盘及Düsseldorf托盘,并根据不同包装尺寸调整堆叠方式。机器人码垛系统因此承担了多种成品包装的自动整理与装载任务,而不是只针对某一种食品包装执行固定动作。
码垛区域还配置了层间隔板放置工序。在包装箱逐层堆叠过程中,系统可根据作业要求在不同层之间加入隔板,以保持堆叠载荷的稳定性。项目披露的托盘堆叠高度最高为2.5米。由于托盘规格和包装箱形状不同,系统需要采用相应的码垛排列方案,使完成堆叠的货物能够继续进入后续输送与缠绕包装环节。层间隔板处理与机器人码垛动作共同构成了末端自动化作业的重要部分。
完成码垛后,四个机器人工位输出的托盘由自驱式循环输送设备收集,并送往两条拉伸膜缠绕包装线。经过缠绕包装的托盘还需要进行标签处理,部分包装形式则根据出货要求增加堆叠工序,随后转运至仓库。这样,前段成品包装输送、机器人码垛、托盘集中运输、缠绕包装和仓储衔接形成了连续的自动化处理流程。整个工程改造的对象主要是食品生产线末端的物料搬运与包装物流,而不是烘焙食品本身的加工工序。
在包装箱输送设备方面,Interroll的MCP平台是此次工程中已确认的重要设备组成。项目实际配置的输送段总长度约65米,采用24V低压驱动技术,由直线输送模块、弯道模块和转向转移单元组成。设备中使用约690根滚筒、30个RollerDrive电动滚筒驱动单元以及20个MultiControl控制模块。上述数量来自此次工程的实际配置说明,而非制造商通用产品目录中的标准套装数量。
该输送系统设计运行速度最高为0.6米/秒,并按照每小时最多处理2000箱成品包装的要求进行配置。这里的2000箱/小时是末端系统公布的设计处理能力,并不等于工厂已经实现的长期平均出货量。包装箱进入输送设备后,需要依次经过分流、转向和机器人码垛工位,各区域的输送动作必须与后续工位处理状态保持协调,才能避免包装箱在机器人作业区域形成不受控制的堆积。
此次设备集成还采用了针对项目要求调整的PolyVee三筋带传动结构。该传动配置由Uteco Contec与Bauli提出要求,用于连接RollerDrive驱动单元与从动滚筒。相比将全部输送滚筒作为独立驱动单元的方式,这种结构通过传动带将部分驱动力传递给相邻滚筒。对于需要频繁启停、分流和处理不同包装尺寸的系统,滚筒之间稳定的动力传递有助于保持输送动作的一致性。此次工程公布了传动带结构,但并未提供整套输送系统在实际工况下的能耗测试数据。
MCP模块化输送系统还具有无压力积放控制功能,可根据不同输送区段的物料状态协调包装箱前进和暂停,减少箱体之间在积放过程中的相互挤压。对于包含零售展示包装的食品生产线,包装箱表面状态和外观完整性同样需要在搬运过程中得到考虑。通过分区输送与控制模块配合,新系统能够在保持包装箱输送节奏的同时,根据机器人码垛工位的接收情况调整前段物料流动。
项目采用的20个MultiControl模块与30个RollerDrive驱动单元共同构成输送区域的分布式驱动控制部分,而Uteco Contec提供的PLC及PC软件负责整套设施的管理与协调。这种设备配置将现场输送驱动与上层系统控制结合起来,使各段滚筒输送设备能够按照码垛流程执行相应动作。需要注意的是,项目公布的24V电压属于Interroll输送系统的驱动配置,并不意味着四台工业机器人、托盘输送设备和缠绕包装机全部采用24V供电。
对于拥有不同产品生产节奏的食品工厂,自动码垛系统的运行能力不仅取决于机器人抓取速度,还需要与前段包装线的输出方式相匹配。此次Bauli项目采用四个码垛工位集中处理不同包装形式,既要满足封闭式运输纸箱的码垛需求,也要处理进入零售终端的陈列包装。通过在前端设置模块化输送与分流设备,工厂能够将不同生产线的包装产品导入统一的末端处理区域,从而减少过去不同区域分别设置码垛工序所造成的物流分散问题。
新系统还在关键功能上考虑了冗余配置,以适应节庆食品生产较为集中的运行周期。意大利媒体公布的项目资料显示,整套设备能够在不同托盘规格及包装形式之间切换,并通过集中控制协调多个机器人作业工位及后段包装设备。Bauli自动化负责人Luca Ercolini在项目介绍中表示,企业与Uteco Contec在开发和启动期间保持了直接的工程沟通,以解决设备集成过程中出现的实际需求。Bauli工程项目负责人Marco Tegazzini也从现场应用角度评价了Interroll输送组件的运行表现。
从建设周期来看,这套自动化设施自订单确定到工程实施约经历了一年时间。Uteco Contec此前已在官方网站公布Bauli委托其建设新末端自动化系统的消息,介绍了自动输送设备和机器人码垛方案。2026年10月19日发布的项目进展,则确认设施已经完成主要建设并在夏季开始运行,目前处于最终测试阶段。因此,本次新闻的准确工程状态是设备已投入运行、系统正在完成最后调试,而不能将10月19日误写为首次投产日期,也不能直接认定全部验收程序已经结束。
此次改造没有公布项目总投资、具体工业机器人制造商与型号、PLC品牌型号以及设备投运后的完整产量统计。但实际机械配置已经相对清晰:四台码垛机器人承担包装箱抓取与堆叠,约65米模块化滚筒输送系统负责前段分流,两条缠绕包装线完成后续包装,自动化控制软件则负责整个末端物流流程的协调。这些设备共同组成了Bauli工厂新的集中式码垛设施。
随着自动码垛系统在夏季投入运行并进入最终调试阶段,Bauli位于卡斯泰尔达扎诺的工厂已经完成了末端包装物流改造的主要工程工作。此次项目的重点在于实际输送设备、机器人码垛和托盘包装系统之间的机械及控制集成,而非新增烘焙食品生产线。后续系统完成最终测试后,其在圣诞节和复活节生产高峰期间的持续处理能力,将成为评价此次改造实际运行效果的重要依据。