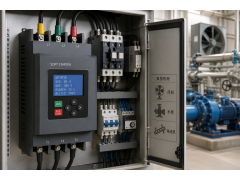


PLC控制柜增加一组输入输出模块后,原有DIN导轨剩余长度不足,需要重新安排模块及端子排的位置。拆下旧导轨进行裁切时,如果端面出现明显毛刺、切口倾斜或者局部变形,重新安装的端子固定件可能无法正常贴合,严重时还会影响导轨式元件的卡装。控制柜内部的导轨承担着电气元件的机械安装任务,其长度和端面质量直接关系到元件排列及后续接线空间。导轨切割器通过与导轨截面相匹配的专用剪切机构完成定长加工,适合控制柜装配车间及符合操作条件的现场维修环境。
常见DIN导轨包括35mm宽的帽形导轨,其中35×7.5mm和35×15mm是控制柜中经常使用的截面规格。导轨材料可能采用镀锌钢、铝或其他符合安装要求的材料。专用导轨切割器通常利用杠杆机构带动剪切部件,使导轨在受控位置完成分离。部分产品配置与导轨截面对应的模具、长度限位装置及工作台固定结构,能够减少手工测量和重复加工造成的尺寸差异。不过,不同切割器允许加工的导轨材料、截面形状和厚度存在区别,不能因为工具能够容纳某种导轨,就认为其具备相应的剪切能力。
控制柜批量装配时,导轨的加工长度通常依据电气安装板布局确定。PLC主机、扩展模块、端子台和继电器需要占用一定的安装空间,同时还应保留端部固定件、线路维护及元件拆卸所需的位置。对于多台采用相同电气布局的控制柜,带有长度限位装置的导轨切割器可以减少重复定位工作,使不同批次加工的导轨保持较为一致的尺寸条件。这里需要区分导轨裁切长度与元件实际占用长度,两者不能简单等同。部分模块拆卸时需要沿导轨方向移动或释放底部卡扣,如果导轨两端没有留出必要空间,即使所有元件能够完成初次安装,后续维护也可能受到限制。
导轨切口质量会影响后续固定件的安装状态。使用不适合的切割工具加工时,金属导轨端部可能出现卷边、残留毛刺或截面变形,影响端子固定件和部分导轨式附件的定位。设计与材料匹配的专用剪切工具能够改善这类加工问题,部分制造商提供的导轨切割器具备低毛刺或无毛刺剪切能力,但实际效果仍应以适用导轨和工具状态为前提。加工后的导轨需要检查端面是否平整、卡装边缘有无损伤,以及切割位置是否存在影响元件安装的变形。对于带有尖锐端部的导轨,还应根据结构需要设置端部保护件,避免维修人员在柜内操作时受到划伤。
工业电气柜内的导轨通常通过螺钉或其他规定的固定方式安装在背板上,因此加工长度还需要与安装孔位置相互协调。部分DIN导轨出厂时已经具有长圆孔或其他预制安装孔,也有导轨采用无孔结构,需要根据实际设计完成开孔。如果裁切后的导轨两端缺少合适的固定位置,安装时可能出现端部悬伸过长或者固定点分布不合理的情况。某些导轨加工设备集成了冲孔功能,可以配合相应模具进行加工,但普通导轨切割器未必具有这一配置。导轨固定孔的位置、数量和紧固方式应根据电气安装板结构、元件重量及设备振动条件确定,不能仅凭裁切后的长度满足要求就完成安装验收。
设备现场扩容时,导轨切割器还能够用于旧控制柜内部的局部改造。例如,原有继电器区域需要增加接口模块,或者端子排重新分组后需要更换较长的安装导轨,维修人员可能需要在有限空间内重新制作导轨。此类作业必须首先确认柜内供电、设备运行状态及相邻线路的安全条件。导轨切割产生的机械作用力不能施加到已经安装的PLC模块、端子台或连接电缆上,也不宜在带有敏感电子设备的柜内直接进行可能产生金属碎屑的加工。通常应将需要加工的导轨拆下,在具备稳定支撑和防护条件的位置完成裁切,再重新安装到控制柜中。
导轨材料与表面处理方式同样需要考虑。常见镀锌钢导轨通过表面镀层提供一定的防腐蚀保护,裁切后新形成的金属断面可能不再具有与原表面相同的保护状态。对于湿度较高、存在腐蚀性介质或者对柜内环境有特殊要求的设备,应依据设计要求评估切口防护和材料适用性。铝制导轨与钢制导轨的机械特性不同,即使截面尺寸一致,也必须确认切割器允许加工的材料范围。部分工具只适用于规定材质和厚度的导轨,超范围使用可能导致剪切部件损伤、切口质量下降或工具机构异常。
在采用导轨式接地端子的控制柜中,导轨安装状态还可能涉及保护导体连接。某些接地端子通过专门的金属接触结构与符合要求的导轨建立导电连接,再与规定的保护接地系统形成连接关系。这类应用对导轨材料、表面状态、固定方式及电气连续性具有额外要求。经过裁切的导轨能否承担相应的保护导体功能,需要依据端子及导轨制造商资料和适用电气规范进行确认。不能因为导轨具有金属外观,或者固定螺钉已经与柜体背板接触,就认定接地连接满足要求。对于承担保护接地功能的结构,改造完成后还应按照规定完成必要的连接检查。
导轨切割器使用频繁后,剪切部件磨损、导向机构松动或者长度定位装置偏移,可能使加工质量发生变化。当同一规格导轨逐渐出现切口倾斜、局部压扁或重复加工长度不一致时,应检查工具本体的机械状态。部分导轨切割器采用可以维护或修磨的剪切部件,也有产品需要更换专用刀具或模具,具体方式取决于制造商设计。工具维护时应重点确认剪切部件的匹配关系、运动间隙及定位机构状态,并按照要求处理金属碎屑和活动部件。对于杠杆式工具,还应检查操作手柄及工作台固定状态,防止加工过程中工具整体移动。任何维护操作都必须避免手部进入剪切区域。
控制柜安装完成后,导轨加工质量最终体现在元件安装和设备维护条件中。排列整齐的PLC模块、继电器和接线端子台需要具有稳定的支撑,导轨式固定件应能够正常锁定,元件之间也应保持制造商要求的安装间距。后续设备维修时,如果需要增加模块或调整端子排列,规范加工的导轨能够减少切口缺陷带来的额外处理工作。导轨切割器虽然属于控制柜装配中的辅助工具,却直接参与了电气元件机械安装基础的制作。只有根据导轨截面和材质选择适配的加工结构,并将裁切质量与固定方式、元件布局和维护空间一起检查,才能使导轨满足工业设备长期使用中的安装要求。