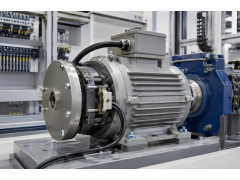


旋转设备安装完成以后,两根轴在理论上应尽可能保持正确的相对位置。但现场实际运行中,设备基础、机座、轴承、联轴器以及温度变化都会影响最终轴线状态。所谓联轴器不对中,并不是只有两根轴明显错开才算异常,很多设备在肉眼看起来基本同轴的情况下,仍可能存在足以引起振动和附加载荷的偏差。尤其是电机与泵、减速机或风机之间的连接,如果安装时只依靠直尺或者目测调整,很难准确判断实际轴线关系。
比较常见的一类是平行不对中,也就是两根轴的中心线方向大致平行,但轴线位置并没有重合。设备旋转以后,联轴器会不断补偿这种径向偏移,因此每转一圈都可能产生周期性的弹性变形和恢复过程。对于弹性联轴器来说,弹性体能够吸收一定偏差,但弹性元件承担的变形越大,产生的附加力通常也越明显。这些力最终会作用在电机和被驱动设备的轴承上,使轴承承受原本不需要承担的径向载荷。长期运行后,现场可能先出现轴承温度升高、联轴器弹性体磨损加快或者设备振动逐步增大的现象。
角度不对中则表现为两根轴的中心线存在夹角。此时联轴器两侧在旋转过程中会不断发生角度补偿,轴端附近的受力状态会随转角发生变化。角度偏差较大时,除了振动之外,还可能使轴封、机械密封或者轴承受到额外影响。对于泵类设备尤其需要注意,因为泵轴端除了传递扭矩,还可能同时承担叶轮、水力载荷以及密封结构带来的约束。如果联轴器再持续施加附加载荷,机械密封工作面的相对状态可能变差,从而出现温升、泄漏或者磨损加快。具体影响程度仍取决于泵结构、联轴器形式和制造商允许偏差,不能仅凭一种现象直接下结论。
现场还容易忽视一种情况,就是设备在冷态调整正常,但运行升温后逐渐出现不对中。电机、泵体、减速机以及底座在工作过程中会产生不同程度的热膨胀,如果两台设备的结构高度、材料、工作温度不同,热态轴中心位置就可能和停机时不同。某些设备冷态测量时轴线状态很好,但连续运行后温度上升,轴中心相对位置发生变化,随后振动和轴承温升也跟着增加。这类问题如果只在停机冷却后重新检查,很容易得到“对中正常”的结论,因此需要结合运行温度趋势和振动变化判断是否存在热态位移。
联轴器不对中还可能与软脚问题混在一起。所谓软脚,是指设备底脚与安装基础之间并没有完全稳定贴合,紧固螺栓以后机座发生轻微扭曲或者变形。此时即使联轴器在某一次测量中已经调整到位,只要底脚受力继续变化,设备轴线仍可能再次偏移。现场如果出现“刚对中时数据正常,运行几天后又偏”的情况,就不能只重复调整联轴器,而应检查底座平面、垫片状态、地脚螺栓受力以及设备安装面是否稳定。否则反复对中只能暂时修正结果,并没有处理根因。
不对中产生的振动也容易被误判成转子不平衡。转子不平衡通常与旋转质量分布有关,而不对中则更明显地和两根连接轴之间的几何关系、联轴器受力以及轴承载荷有关。两者都可能表现为振动增大,但振动特征、轴向分量、负载变化关系以及联轴器附近的温升表现并不完全相同。现场诊断时,如果设备刚刚更换过电机、轴承、联轴器或者重新安装过底座,而之后才开始出现振动,就应把对中状态作为重点检查对象,而不是立即进行转子配重。
联轴器本身出现异常磨损,也能反映轴线状态。弹性联轴器中的弹性体如果长期单侧受压、局部开裂或者磨损不均,膜片联轴器出现异常变形,齿式联轴器润滑状态明显恶化,都可能和安装偏差有关。不过,仅凭联轴器损坏形态不能直接判断是哪一种不对中,因为扭矩波动、过载、润滑不足、轴向窜动和装配错误也会造成类似结果。更可靠的判断方式,是把联轴器状态、振动、轴承温度、轴向位置以及设备安装历史结合起来分析。
设备维护时,联轴器对中不应被理解为一次性的安装工作。轴承更换、机械密封维修、电机拆装、基础调整、联轴器更换甚至长时间运行后的机座变化,都可能改变原来的轴线位置。设备重新装配以后,如果只按照旧垫片厚度恢复而不重新确认轴线,很容易把之前积累的偏差继续带入运行系统。对于运行条件变化较大的设备,还需要关注负载和温度变化对轴线位置的影响。
联轴器的作用是传递扭矩并允许一定程度的相对位移,而不是无限吸收安装误差。维护人员如果发现设备出现持续振动、轴承温升、联轴器弹性元件频繁损坏或者密封寿命明显缩短,应把轴线状态纳入系统检查。真正有效的处理方式,是同时确认基础、底脚、轴承、联轴器和热态运行条件,而不是简单更换联轴器或者使用更软的弹性体来掩盖不对中。联轴器越能补偿偏差,并不代表设备对中就可以越宽松,良好的轴系状态仍然是旋转设备稳定运行的基础。