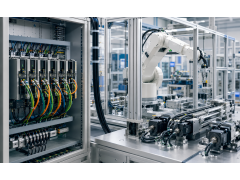


控制柜制造长期以来都是工业自动化中人工比例相对较高的一环。PLC、继电器、接触器、开关电源、断路器、端子排以及各种I/O模块可以由自动化设备批量生产,但到了控制柜内部接线阶段,大量工作仍然需要人员按照电气图纸完成裁线、剥线、压接线鼻、查找端子位置以及逐根接线。2026年9月14日开幕的IMTS 2026上,Weidmüller把这一环节直接搬到现场,通过机器人演示SNAP IN连接技术与导线加工设备协同工作,完成导线检测、处理和插入端子。此次展示的重点不是简单证明机器人能够抓住一根电线,而是让端子本身从适合人工接线的电气元件,进一步成为可以被自动化设备识别和操作的控制柜基础部件。
Weidmüller此次展示的SNAP IN技术已经应用在Klippon Connect端子、HDC工业连接器以及OMNIMATE 4.0 PCB连接器等产品中。其核心结构与传统螺钉端子不同,端子内部弹簧在出厂状态下已经预先张开,剥好绝缘层的导线直接插入连接孔,到达规定位置以后弹簧机构自动释放并夹紧导体,同时通过明显的机械动作和声音提示连接已经完成。对于人工操作来说,这意味着不需要使用螺丝刀反复拧紧;对于机器人来说,更重要的是整个接线动作变成了相对标准的直线插入过程,不需要机器手再模拟人员旋转螺丝刀或者处理复杂紧固动作。
目前Weidmüller官方SNAP IN端子产品已经覆盖约0.5至16平方毫米的连接范围,并包括直通端子、保护接地端子、多层端子、隔离端子和保险丝端子等类型。也就是说,这项技术已经不是只存在于少量信号端子上的实验结构,而是逐步覆盖控制柜中常见的电源分配、信号连接、保护接地以及部分回路保护功能。不同端子对应的额定电流、电压和导线范围并不完全相同,工程选型仍需要按照具体型号确认,但从产品体系来看,免工具预张紧结构已经开始进入更加完整的柜内接线范围。
此次IMTS现场演示还把SNAP IN端子与Cutfix Pro和Crimpfix R Vario等导线加工设备放在同一流程中。控制柜自动接线真正困难的地方,并不是最后把一根导线插进端子,而是前面还有导线识别、定长切割、剥除绝缘层、必要的端头处理以及正确送到目标位置等多个步骤。只有这些前序动作能够稳定自动完成,机器人接线才具有实际生产价值。因此,控制柜接线自动化更准确地说是一整条导线加工和装配流程,而不是增加一只机械臂就可以直接替代现有人工。
SNAP IN结构取消了部分场景下压接线端套管的必要性,也是其面向自动化接线的重要基础。传统柔性多股导线为了便于插入某些端子,通常需要先压接冷压端头,这意味着生产流程中还要增加端头供料、定位和压接工序。Weidmüller官方说明,SNAP IN可以直接连接经过规定方式剥线的柔性导线,包括不带线端套管的导体。减少一道压接工序,可以降低自动化系统需要处理的零件种类,也减少线鼻供应、压接模具和压接质量检查带来的复杂度。不过,这并不意味着所有设备接线都可以取消线端套管,具体仍应依据端子型号、导线类型以及整机电气标准确定。
对控制柜制造企业来说,端子能够实现机器人插线的真正价值在于批量重复性。人工接线时,熟练电工能够快速完成大量线路,但不同人员的动作、导线整理和工作速度存在差异,同时还需要持续对照电气图纸确认端子编号。自动化系统则可以直接从数字化设计数据中读取导线起点、终点、长度和端子位置,再按照程序完成导线加工和插接。只要电气设计数据、端子布局和机械位置保持一致,相同控制柜就可以重复执行相同接线流程,这对于批量机械设备、标准配电柜和模块化控制柜更具有现实价值。
端子的视觉和机械状态反馈在自动接线中同样非常重要。Weidmüller SNAP IN连接完成后,会通过推杆位置变化提供可见状态,同时发出清晰的“咔哒”机械反馈。人工操作人员可以直接看到或听到连接是否到位,自动化设备则可以通过机械位置、视觉或其他检测方式进一步确认状态。机器人最怕的并不是动作速度慢,而是在导线没有完全插入时仍然把它判断为成功接线。如果这种错误一直传递到整柜测试阶段,后续排查会非常耗时,因此端子能否提供明确、可重复检测的连接状态,是自动接线能否长期运行的重要条件。
保险丝端子和隔离端子进入SNAP IN产品体系,也让这一技术从普通连接进一步延伸到维护和测试功能。保险丝端子在信号、电源和控制回路中同时承担连接与过流保护,发生故障后可以通过更换熔断器恢复回路;隔离端子则允许维护人员在不完全拆除线路的情况下断开指定回路,用于测试、调试或故障排查。控制柜设计如果把这些功能端子与普通直通端子采用相近的接线逻辑,就能够降低不同端子类型给自动化接线设备带来的操作差异,同时仍然保留现场维护所需要的电气功能。
不过,自动接线并不会很快让人工控制柜装配完全消失。工业控制柜订单往往存在大量非标准设计,小批量设备可能每一台柜体结构都不同,导线弯曲路径、线槽位置和元件布局也会变化。如果每个项目都需要重新设计机器人动作和工装,自动化投资未必经济。因此,当前最适合机器人接线的场景仍然是产品结构相对标准、批量较大、数字化设计数据完整的控制柜和机器模块。对于大量一次性工程项目,人工接线仍然会长期存在,但免工具端子本身依然能够缩短普通人工安装时间。
控制柜接线自动化还会倒逼电气设计阶段更加标准化。如果端子位置随意变化、导线编号规则不统一,机器人很难稳定执行任务,因此电气设计需要在EPLAN、Zuken或其他工程系统中建立更完整的数字模型,并让设计数据能够直接进入生产设备。端子排不再只是图纸上的电气符号,还必须具有明确的三维位置、接线方向和连接规则。这意味着未来控制柜制造的自动化程度,不仅取决于机器人和端子技术,也取决于设计数据是否足够规范。
这种变化也会进一步影响DIN导轨装配方式。端子、继电器、断路器和其他导轨元件如果已经能够通过配置软件提前生成完整排布,就可以在生产阶段先完成导轨切割、元件安装、标识打印,再进入自动接线工位。Weidmüller近年来持续发展导轨配置和自动标识设备,本质上也是希望把控制柜生产从传统人工装配逐步转变为设计数据驱动的制造流程。对于设备制造企业来说,这种模式最大的变化不是某一个工位快了几秒,而是电气工程数据可以直接向生产端传递,减少图纸到现场之间的人工作业转换。
2026年Weidmüller还通过一项公开记录展示了SNAP IN接线速度:由团队使用该技术连接500只端子、共1000个连接点,用时2分55秒,并获得GUINNESS WORLD RECORDS认证。这个记录是在规定条件下完成的专项演示,不能直接换算成普通控制柜每天能够提升多少产量,但它至少说明预张紧弹簧结构在重复连接动作中的速度优势。真正工业生产还需要考虑导线切割、寻找位置、线槽布线、检查和测试,因此不能简单用2分55秒这一数据计算实际工厂节拍。
从端子行业本身来看,这一变化具有更深层意义。过去端子技术长期围绕螺钉连接、弹簧连接和PUSH IN等方式发展,主要比较接触可靠性、额定电流、安装尺寸以及人工操作便利性;现在又增加了一项新的设计要求——产品是否容易被机器人自动操作。端子的外形、接线方向、触发力、状态识别以及安装位置,都可能影响机器人的操作成功率。工业连接元件正在第一次真正按照“机器也是使用者”的思路进行设计。
对于制造企业而言,控制柜自动接线还有一个现实背景,就是熟练电气装配人员越来越难以完全依靠扩招解决。电气接线需要人员理解图纸、识别元件和保持长期操作准确性,新员工培训需要时间。如果自动化设备能够承担标准化程度最高的重复接线工作,技术人员就可以更多投入复杂装配、最终检测和异常处理。这里的目的并不是简单减少人员数量,而是把有限的熟练人员从大量重复插线和拧螺钉工作中释放出来。
Weidmüller在IMTS 2026现场利用机器人展示SNAP IN端子的自动接线,说明工业端子正在从“提高人工接线效率”进入“为机器人接线预先设计”的阶段。对于控制柜行业来说,真正的变化不是把螺钉端子换成一种新的弹簧端子,而是端子、导线加工设备、机器人和数字化电气设计开始形成一条完整制造链。未来控制柜生产效率的竞争,也可能越来越少依赖一个熟练工一天能接多少根线,而更多取决于设计数据能否直接驱动自动加工、安装和接线设备。