

在自动化装配和机械加工设备中,工装夹具能否准确到位,直接关系到后续动作的执行条件。尤其在采用气动夹紧、机械滑台和多工位定位机构的设备上,PLC通常需要获得明确的位置反馈,才能决定是否允许进入下一工作步骤。电感式接近传感器能够在不接触被测金属物体的情况下输出位置检测信号,是工装夹具状态确认的一种常用元件。
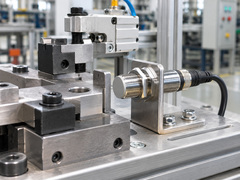
图尔克TURCK BI5-M18-AP6X-H1141是一款圆柱螺纹结构的电感式接近传感器,制造商货号为46145。产品采用M18×1金属外壳,额定开关距离为5 mm,工作电压为10~30 V DC,输出方式为三线制PNP常开型,并通过M12×1接插件与现场电缆连接。该型号支持齐平安装,外壳采用镀铬黄铜结构,防护等级为IP67。
在自动化工装夹具中,可以将传感器安装在固定支架上,使感应面朝向随夹紧机构移动的金属定位块。当夹具滑块进入预设检测位置时,金属目标接近传感器感应面,传感器内部振荡电路受到金属物体影响,产生对应的开关状态变化。PLC接收到检测信号后,可以结合气缸动作指令、其他位置反馈及控制程序,判断夹具是否达到允许继续运行的条件。
需要注意的是,这种检测方式确认的是金属目标是否进入感应区域,而不是直接测量工件的夹紧力。即使传感器已经输出到位信号,也不能单凭这一信号判断工件已经获得足够夹持力。对于需要确认夹紧压力、机械锁紧状态或工件实际固定程度的设备,还应根据工艺要求配置相应的检测和控制措施。
BI5-M18-AP6X-H1141采用PNP常开输出。当金属目标达到触发条件时,输出状态发生变化,可接入与PNP传感器兼容的PLC数字量输入回路。工程接线时,应按照制造商提供的M12接插件引脚定义连接电源正极、电源负极及输出信号,并核对PLC输入公共端的连接方式。不能因为设备采用24 V直流控制电源,就忽略PNP与NPN输入方式之间的区别。
在夹具检测应用中,5 mm额定开关距离并不意味着传感器能够对任何金属材料在5 mm位置稳定动作。制造商资料给出的额定检测距离以规定的标准目标为基础,不同金属材料具有不同的距离修正系数。例如,该型号对37号钢的修正系数为1,对铝为0.3,对不锈钢为0.7,对黄铜为0.4。因此,当定位块由普通钢材更换为铝合金或不锈钢时,原有安装位置可能不再满足检测条件。
按照制造商数据,该型号的安全工作距离不超过额定开关距离的0.81倍,即约4.05 mm。这个数值并不是要求所有工装都统一安装在4.05 mm位置,而是提醒设计人员需要为制造公差、热变形、振动及被测材料变化预留足够余量。对于尺寸较小的金属定位块,还应考虑目标面积不足可能带来的检测距离变化,并通过实际安装试验确认动作状态。
传感器虽然支持齐平安装,但仍需要遵守厂家规定的安装间距。尤其当多个电感式传感器安装在同一金属支架上时,相邻传感器之间以及感应面周围的金属结构,都可能影响检测效果。如果支架设计过于紧凑,或者目标金属在非预期位置进入感应区域,可能导致PLC提前接收到到位信号。因此,安装设计应结合传感器感应面尺寸、目标运动轨迹及制造商安装说明进行核对。
在控制程序中,到位信号不宜直接等同于执行机构已经完成全部动作。例如气缸发出夹紧指令后,PLC可以在规定时间内等待到位信号,并结合其他条件确定下一步动作。如果超过允许时间仍未检测到目标,应根据设备控制逻辑执行报警或禁止后续动作。对于可能发生机械卡滞的机构,还应防止因检测信号短暂变化而出现重复启动或误动作。
日常维护时,如果出现传感器指示灯已经动作但PLC输入状态没有变化的情况,应优先检查接插件、供电电压、信号线路及输入模块配置。如果指示灯本身没有响应,则需要检查金属目标与感应面之间的距离、目标材质、安装支架位置以及感应面是否受到机械损伤。对于长期受到切削液、金属碎屑或振动影响的工装,还应定期检查连接器固定状态和传感器安装螺母是否松动。
BI5-M18-AP6X-H1141标称开关频率为0.5 kHz,但这一参数并不能直接作为PLC整套检测系统允许的最高动作频率。实际系统还受到PLC扫描周期、输入滤波时间、目标运动速度和控制程序响应条件的限制。对于高速运动机构,应根据完整信号链路评估响应能力,不能单纯依据传感器开关频率确定设备节拍。
对于以金属定位块、滑块或机械挡块作为检测目标的自动化工装夹具,图尔克BI5-M18-AP6X-H1141可以提供非接触式位置反馈。其选型重点不仅在于检测距离,还包括金属材质、安装位置、输出类型、供电方式以及与PLC控制程序的配合。只有将机械定位条件和电气检测条件一并考虑,才能使到位信号真正反映设备所需要确认的工作状态。