

工业控制柜的装配质量不仅取决于电气元件的选型和接线布局,连接螺钉的紧固状态同样会影响设备的长期运行。在断路器、接触器以及部分螺钉式接线端子的安装过程中,如果紧固力矩不足,可能导致连接部位松动、接触电阻增加;如果施加的力矩超过制造商规定值,则可能造成螺纹、压线结构或其他部件损伤。
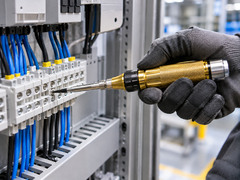
对于需要批量装配的工业控制柜,单纯依靠操作人员手感控制螺钉紧固程度,难以形成一致的装配条件。具有设定扭矩功能的专用螺丝刀,可以帮助装配人员按照规定力矩完成连接作业。
日本东日制作所(TOHNICHI)的RTD系列属于空转式可调扭矩螺丝刀,面向工业产品装配及维护作业。该系列采用东日自主设计的扭矩检测机构,在达到预先设定的紧固扭矩后,通过内部空转结构限制继续向螺钉传递过大的紧固力矩。
以RTD260CN为例,制造商公布的扭矩设定范围为60~260cN·m,最小刻度为2cN·m,标称精度为±3%。该型号全长约149毫米,质量约270克,适用于符合其扭矩范围及工具连接要求的螺钉紧固工作。
空转式结构在电气装配中的作用
普通手动螺丝刀的紧固力主要依靠操作者控制。不同人员的操作习惯、施力方式和工作姿势存在差异,即使采用同一种螺丝刀,也可能出现连接螺钉的紧固状态不一致。
RTD260CN通过内部扭矩机构控制拧紧过程。操作人员按照设定值进行顺时针紧固,当施加扭矩达到设定条件时,工具内部机构开始空转,降低继续旋转造成过度紧固的风险。
这种工作方式适用于需要重复完成相同扭矩要求的装配任务。例如,在采用相同型号接触器或接线端子的控制柜生产过程中,可以按照对应元件规定的紧固力矩设置工具,减少操作人员之间的手感差异。
不过,工具能够控制扭矩,并不意味着可以自行确定连接螺钉应该拧多紧。实际紧固值必须以电气元件制造商公布的技术要求为准。
不同接线端子的扭矩要求不能统一
在工业控制柜中,即使两个接线端子的外形相近,其允许的紧固扭矩也可能不同。
影响连接要求的因素包括螺钉规格、端子结构、导线截面积、压线方式以及制造商采用的连接设计。因此,不能因为使用了RTD260CN,就把所有接线端子的紧固力矩统一设置为某个数值。
对于采用螺钉压紧导线的接线端子,应核对该端子的具体型号和安装说明,确认规定的扭矩范围。
如果某种端子的要求低于RTD260CN的最小设定值,就应选择量程更适合的其他扭矩工具,而不能强行使用该型号。
此外,弹簧夹紧式或直插式接线端子可能不需要通过螺钉完成导线夹紧,不能把扭矩螺丝刀作为所有接线端子的通用安装工具。
可调刻度与锁定机构的配合
RTD260CN配备扭矩调节刻度,使用人员可以根据装配要求设定相应数值。
完成扭矩设置后,工具的锁定机构能够限制使用过程中刻度位置意外变化。对于同一工位需要连续紧固大量相同规格螺钉的情况,这种结构有利于保持工具设置的一致性。
根据东日制作所官方资料,RTD260CN配备辅助调节用钩形扳手以及树脂握柄,能够辅助完成扭矩设置和操作。
该系列采用六角形锁定部件,可以减少工具放在工作台上时发生滚动的可能性。
需要注意,RTD系列的批头需要另行选择。RTD260CN使用6.35毫米六角接口,但具体批头仍应根据螺钉槽型、尺寸及安装空间确定。
在实际装配中,如果批头尺寸不合适,即使扭矩螺丝刀具有较高的精度,也可能出现螺钉槽口损伤、批头滑脱等问题。
因此,扭矩工具、批头和被紧固螺钉之间必须形成正确配合。
扭矩精度不等于连接质量完全合格
东日制作所公布的RTD260CN标称精度为±3%,这是工具在规定条件下的扭矩性能指标。
实际装配时,螺钉连接质量还受到螺纹摩擦、接触面状态、导线压接情况和端子结构等因素影响。
即使工具按照设定扭矩完成紧固,也不能直接认定所有连接部位都具有完全相同的夹紧力。
例如,如果螺钉存在螺纹损伤、异物或异常摩擦,部分施加扭矩可能消耗在摩擦过程中,无法按照预期形成连接夹紧力。
对于需要进行质量追溯的电气装配工序,企业还应建立工具管理、装配检查以及必要的检验记录。
普通机械式RTD260CN本身不具备自动记录每颗螺钉实际紧固数据的功能,不能将其视为具有电子扭矩数据采集能力的智能拧紧系统。
批量装配中的工具管理与维护
在控制柜生产现场,扭矩螺丝刀可能由多个工位或不同操作人员使用。
为避免工具设置混乱,可以根据实际装配流程明确对应的紧固对象、设定值和工具编号,并按照企业计量管理要求定期检查工具状态。
如果发现工具达到设定扭矩后不能正常空转、刻度调节异常或内部机构出现明显磨损,应停止使用并进行检查。
对于需要保证紧固质量的生产工序,还应根据使用频率和管理要求安排校准或检定。
需要特别注意的是,RTD系列标准型号主要用于规定方向的紧固作业。东日制作所提供反方向紧固的特殊订制产品,但不能因此认定普通RTD260CN可以直接用于所有左旋螺纹的扭矩控制。
在电气控制柜装配和维护中,作业前还必须按照规定完成断电、隔离和必要的无电确认,不应将普通扭矩螺丝刀作为带电作业工具使用。
工业控制柜制造中的应用价值
对于需要批量生产配电柜、PLC控制柜及自动化设备的企业,螺钉紧固工序具有重复性高、连接数量多的特点。
采用符合紧固范围要求的扭矩螺丝刀,能够帮助操作人员按照规定数值完成装配,减少因个人施力差异造成的紧固状态波动。
东日RTD260CN采用可调刻度、扭矩锁定和空转式结构,适用于需要控制螺钉紧固力矩的工业装配工作。
在实际应用中,最重要的不是单独选择一款扭矩工具,而是先确认电气元件的紧固要求,再根据扭矩范围、螺钉槽型和操作空间配置适当工具,并配合必要的装配检查与维护管理。
对于工业电气设备制造企业而言,将规定紧固扭矩纳入装配工艺,是提高连接作业一致性和完善控制柜生产质量管理的重要措施。