PET聚酯生产需要将不同原料按照工艺要求送入反应系统。生产不同等级的聚酯产品时,原料配比及相关工艺条件可能随之调整。对于同时涉及粉体和液体原料的生产线,单纯依靠输送设备的运行时间推算投料量,难以充分反映物料实际进入系统的情况。通过称重模块获取原料重量变化,并将测量结果纳入自动化控制,可以为配料过程提供更直接的数据支持。
西门子公开的一项印度尼西亚PET生产项目,展示了称重模块在化工原料配料环节中的实际应用。该工厂每年生产约25000吨聚酯材料,需要根据不同产品等级调整生产配方。由于不同配方的原料投入要求存在差异,企业希望改善物料计量和过程控制,减少由配比偏差引起的物料损失。项目采用西门子SIWAREX称重技术,并将粉体料仓称重、液体流量测量及自动化控制系统结合起来。
在该项目中,原料料仓安装了SIWAREX WL280环形扭力式称重传感器,相关称重信号接入两台SIWAREX WP251称重模块。称重传感器承担料仓载荷检测任务,称重模块负责测量信号处理和重量数据输出。这样的结构使控制系统能够获得料仓内物料重量的变化信息,并结合设备运行状态分析原料排出情况。称重模块并不直接接触粉体,也不承担物料输送任务,其作用集中在称重数据处理与控制系统的信息交互。
对于采用料仓称重方式的配料系统,测量结果首先取决于称重结构本身。料仓及其内部物料的载荷需要通过规定的支承结构传递至称重传感器。如果进出料管道、固定支架或其他机械连接对料仓产生额外作用力,测量信号就可能受到影响。因此,料仓称重并不只是安装传感器和连接电缆,还需要协调支承方式、管道连接及设备运行时的机械状态。特别是在粉体连续排出过程中,设备振动和物料流动也可能影响瞬时重量数据的稳定性。
SIWAREX WP251属于西门子面向自动称重和配料应用的专用称重模块。根据制造商产品资料,该模块可以集成到SIMATIC S7-1200自动化系统中,通过控制器系统总线交换重量、状态及相关参数。模块还配置以太网和RS485通信接口,并提供数字量输入输出及模拟量输出功能。在适当的系统配置下,称重模块可以承担部分计量与配料控制任务,而PLC则根据生产工艺组织设备运行、管理配方及处理其他过程信号。
在PET生产项目中,粉体和液体原料的控制方式并不完全相同。对于粉体料仓,控制系统通过称重模块监测物料排出过程。对于液体原料,西门子案例采用SITRANS FC430科里奥利质量流量计监测流量,测量信号进入S7-1200控制系统。工艺中使用的液体原料包括乙二醇,其流量通过相应阀门进行调节。这种配置使不同物料可以按照各自适用的测量方式获取过程数据,而不必要求粉体和液体采用完全相同的计量装置。
原料计量与执行机构之间的配合,是这套系统的主要特点。案例中的SINAMICS变频驱动设备用于调节相关物料的输送状态,称重模块则监测料仓排料变化。控制系统根据这些信息处理配料过程,并通过模拟量控制回路向SIPART PS2阀门定位器提供调节指令。定位器调整相应阀门的开度,从而改变乙二醇进入配料容器的流量。下游质量流量计进一步提供液体流量数据,使粉体计量和液体输送能够在控制系统中相互协调。
在这一控制结构中,称重模块获得的是料仓重量及其变化数据。利用重量随时间的变化,可以在适当的计算和滤波条件下分析物料排出速率。但重量测量值并不天然等于稳定可靠的瞬时流量值,实际计算还需要考虑数据采样、机械扰动、料仓补料及运行状态变化。如果设备在排料过程中同时向同一料仓补充物料,仅凭料仓重量差值就无法直接区分进入和排出的物料数量。因此,实际控制程序需要根据设备工况确定适用的计量方法。
配方切换也是该项目需要解决的问题。不同等级的聚酯材料可能采用不同的原料比例,操作人员根据生产要求设置对应的工艺目标,自动化系统再组织各原料的供给。对于称重模块,关键是将实际称量数据准确传送至控制系统,并使测量状态与配料程序保持一致。如果生产过程中出现称重信号异常、料仓排料不符合预期或相关驱动设备停止运行,控制系统应结合实际程序判断是否需要暂停或调整配料动作,避免在计量依据失效的情况下继续执行正常配方。
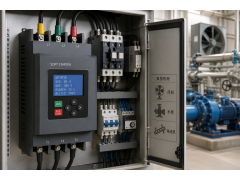
称重模块的硬件安装主要位于电气控制系统内部。SIWAREX WP251采用DIN导轨安装方式,额定供电电压为24V直流,并通过专用端子连接称重传感器及其他接口。其结构适合与S7-1200控制器共同布置在自动化控制柜中。对于料仓称重系统,现场称重传感器与控制柜之间的连接线应按照制造商要求进行屏蔽、接地和线路敷设,避免不适当的电气连接影响微弱测量信号。
称重系统投入运行前,还需要建立正确的重量标定关系。称重模块虽然具备高分辨率测量能力,但模块分辨率不能直接等同于整套料仓称重系统的实际精度。称重结果还受到传感器等级、支承结构、机械安装和标定条件等因素影响。设备维护人员可以通过相应诊断工具检查测量状态、参数和异常信息,但对于测量结果明显偏离实际重量的情况,还需要检查料仓机械连接及称重传感器状态,不能仅通过软件调整消除所有误差。
西门子在公开案例中披露,该PET项目通过改善计量和过程控制减少了物料损失,并取得生产效率方面的改善。不过,该结果属于特定工厂、特定工艺和控制系统整体改造的实际反馈,不能直接归因于单台称重模块,也不能推断其他聚酯生产线采用相同型号后会得到相同效果。对于不同规模的生产设备,称重模块数量、量程、信号处理方式及PLC程序都需要按照工艺要求分别确定。
PET聚酯生产线的配料控制涉及原料储存、粉体输送、液体计量及过程自动化多个环节。SIWAREX WP251称重模块在其中提供料仓重量和排料信息,使控制系统能够依据实际测量结果协调物料供给。它与称重传感器、变频驱动、质量流量计及阀门定位器之间形成的控制关系,体现了专用称重模块在化工原料配料设备中的实际应用价值。