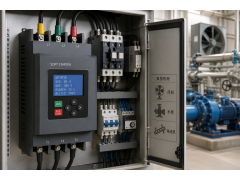


设备刚交付时,控制柜内部往往布置得很完整:PLC、伺服驱动器、电源、断路器、端子和网络设备各有位置,线槽也按照现有电气图排列。真正运行几年以后,生产现场却很少一直保持原样。增加视觉检测需要新的工控设备,输送线延长以后要补远程I/O,设备节拍提高又增加伺服轴,原本看起来足够宽裕的控制柜很快就会被新的模块、端子和线缆填满。模块化控制柜的实际价值,正是在这种长期变化中体现出来——设备第一次制造时不仅考虑“现在装得下”,也给以后扩展留下结构上的余量。
成套自动化设备尤其容易遇到这种情况。同一个基础机型可能对应不同客户配置,有的只需要基础控制,有的增加机器人、视觉、扫码和数据采集,有的还要接入工厂网络。若每一种配置都重新设计完全不同的柜体,机械图、电气图、安装板和钣金件都会跟着变化,装配和售后管理也会越来越复杂。采用模块化控制柜以后,设备厂可以在相对统一的柜体体系中,根据项目需要增加柜段、调整内部安装区域或者组合不同功能单元,让柜体结构更容易跟随设备配置变化。
这种思路在大型生产线中更加明显。主控、驱动、配电和网络部分不一定适合全部挤在一个柜体内,尤其是设备规模扩大以后,功率器件与控制器、通信设备之间还需要考虑布线、散热和维护空间。模块化柜体可以把不同功能分区布置,再通过并柜形成完整的电控系统。对现场人员来说,后期查找某一路驱动、某个配电单元或网络设备时,也比所有元件集中在一个不断加塞的柜子里更清楚。
老生产线改造是模块化控制柜另一类很现实的应用场景。很多工厂并不是一次性建设完整的新线,而是在原设备旁不断增加工位。最初只有几台单机,后来加上自动上料、机械手、检测和包装,电控系统也随之扩展。如果原柜已经接近满载,继续在安装板边角寻找空位,不仅装配困难,线槽和端子也会越来越拥挤。此时增加一个与原系统结构协调的扩展柜,把新功能集中进去,往往比拆掉原控制柜重新制造更符合停机改造的实际条件。
柜体可以扩展,并不代表内部元件可以随意增加。新的伺服驱动器、电源或变频设备会带来新的发热量,新增回路还会改变配电和保护要求;通信设备增加以后,网络布线和电磁兼容也需要重新检查。因此模块化控制柜解决的是结构和安装空间问题,具体扩容仍需重新核对电气负载、散热条件、短路保护、接地和线缆布置。柜体留有空位,只能说明具备进一步设计的空间,并不能直接等同于电气容量还有余量。
设备制造阶段采用模块化结构,还有一个经常被忽略的好处,就是安装板和附件更容易形成标准化。不同柜段可以按照功能配置对应的安装板、导轨、线槽和端子区域,装配人员面对相近机型时,不需要每个项目重新寻找元件位置。批量制造相同系列设备后,这种标准化会逐渐影响整个生产流程:钣金件更容易统一,电气装配图更容易复用,备件和柜体附件也能减少不必要的规格数量。
现场搬运和安装同样需要考虑。大型电控系统如果全部做成一个整体柜体,进入厂房、通过门洞以及最终就位都可能受到尺寸限制。模块化柜体可以根据实际结构分段运输,再按照设计完成组合。不过柜体拼接并不是简单把几个箱体靠在一起,连接强度、密封、防护、接地连续性以及内部跨柜线缆的布置都需要按照产品结构和设备设计处理,特别是在有粉尘、潮湿或其他环境要求的现场,更不能因为采用组合结构而降低原有防护条件。
维护部门真正接触模块化控制柜,往往是在第一次扩产以后。新增设备需要多一组断路器、多一套驱动器或者额外的网络交换设备,如果原系统从一开始就预留了扩展方式,维修和工程人员可以沿用原来的柜体布局继续增加功能。反过来,如果所有空间都在首次制造时被占满,后期每加一个模块都可能需要移动原元件、重新开孔甚至更换安装板。一次改动看起来并不大,多次改造叠加以后,柜内结构很容易失去原来的清晰度。
长期运行后,模块化控制柜也会出现柜体附件和结构件的替换需求。门锁、密封件、安装板、底座、并柜连接件以及部分内部附件都有可能因为使用环境和维修频率发生磨损。工厂保留柜体系列、尺寸和原始图纸,会比只记录柜内电器型号更有价值。多年以后需要新增柜段或更换附件时,如果原结构信息完整,现场就不必重新测量整个控制系统。
对于设备厂来说,模块化控制柜最有价值的地方并不是“柜子可以拼起来”,而是它允许产品设计从单个项目逐步变成系列化。基础设备使用一种组合方式,高配设备增加驱动柜或网络柜,大型项目再扩展更多柜段,柜体随着机器规模增加,而不是每个订单都从一张空白图纸开始。这样的结构更适合不断变化的自动化设备,也更符合设备投产后仍会继续升级的现实。
生产线真正使用十年以后,很少还能保持交付当天的配置。控制程序会更新,设备会增加,网络会升级,部分机械机构也会重新改造。电控系统如果没有任何扩展余地,每一次变化都会变得更困难。模块化控制柜所提供的并不是某一个瞬间的性能提升,而是给设备后续扩容、维修和重新布局留下空间。对于需要长期使用、不断改造的工业设备来说,这种余量本身就是控制柜设计的一部分。